Полуавтоматические
ленточнопильные
станки

Цена | ||||
|---|---|---|---|---|
 ProTech BS | 230—1300 | |||

Модели отрезных ленточнопильных станков ProTech созданы для эффективной резки труб, профилей, двутавровых балок, поковок и других заготовок. Конструкция ленточнопильных моделей серии BS отличается поворотом пильной рамы (ПР), рабочего стола (РС) или губок тисков (ГТ). Широкий модельный ряд серии BS позволяет решать задачи различного характера как при резке мелкой серии профильных заготовок, так и обработке в условиях промышленного поточного раскроя сплошных заготовок различного размера.
|
||||
| 230мм | 27 х 0,9 х 2825мм | 35/71м/мин | По запросу | |
| 460мм | 34 × 1,1 × 5270мм | 23 – 95м/мин | По запросу | |
| 400мм | 34 × 1,1 × 4610мм | 20 – 90м/мин | По запросу | |
| 800мм | 67×1,6×8800мм | 15 – 90м/мин | По запросу | |
В наличии | 230мм | 27×0.9×2535мм | 36/72м/мин | 790 000 |
| 250мм | 27×0.9×3300мм | 25 – 75м/мин | 1 050 000 | |
| 250мм | 27×0.9×3300мм | 25 – 75м/мин | По запросу | |
| 250мм | 27×0.9×2710мм | 36/72м/мин | По запросу | |
| 300мм | 34×1.1×3960мм | 20 – 75м/мин | По запросу | |
| 300мм | 34×1.1×3960мм | 20 – 80м/мин | По запросу | |
В наличии | 270мм | 27×0.9×3140мм | 36/72м/мин | 1 260 000 |
| 330мм | 34×1.1×4130мм | 21 – 93м/мин | По запросу | |
| 330мм | 34×1.1×4180мм | 26 – 80м/мин | По запросу | |
В наличии | 350мм | 34×1.1×3880мм | 20 – 85м/мин | 1 800 000 |
| 350мм | 41×1.3×4710мм | 20 – 66м/мин | По запросу | |
| 350мм | 41×1.3×4700мм | 20 – 66м/мин | 2 590 000 | |
В наличии | 460мм | 41×1.3×5330мм | 27 – 80м/мин | 2 350 000 |
В наличии | 530мм | 41×1.3×6030мм | 27 – 80м/мин | 3 570 000 |
Новинки | 560мм | 41×1.3×7880мм | 30 – 110м/мин | По запросу |
В наличии | 360мм | 34×1.1×4880мм | 26 – 70м/мин | 2 100 000 |
В наличии | 510мм | 41×1.3×5840мм | 20 – 100м/мин | 3 300 000 |
| 460мм | 41×1.3×5450мм | 30 – 85м/мин | По запросу | |
| 560мм | 54×1.6×6600мм | 30 – 85м/мин | По запросу | |
| 700мм | 54×1.6×7200мм | 17 – 75м/мин | По запросу | |
| 800мм | 54×1.6×8300мм | 25 – 85м/мин | По запросу | |
| 800мм | 54×1.6×8300мм | 20 – 85м/мин | По запросу | |
| 1100мм | 67×1.6×9800мм | 25 – 85м/мин | По запросу | |
| 1300мм | 80×1.6×12300мм | 15 – 75м/мин | По запросу | |
| 1100мм | 80×1.6×11000мм | 20 – 85м/мин | По запросу | |
| 460мм | 41×1.3×6185мм | 17 – 70м/мин | По запросу | |
| 650мм | 54×1.6×8730мм | 27 – 80м/мин | По запросу | |
| 700мм | 54×1.6×8150мм | 15 – 75м/мин | По запросу |
Сейчас в наличии


Запуски и сервис
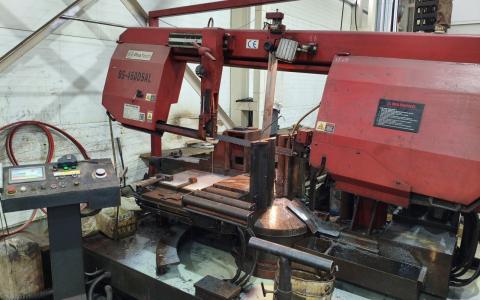
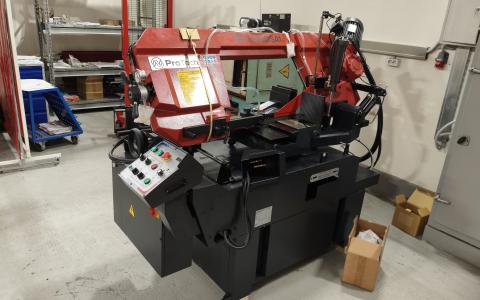
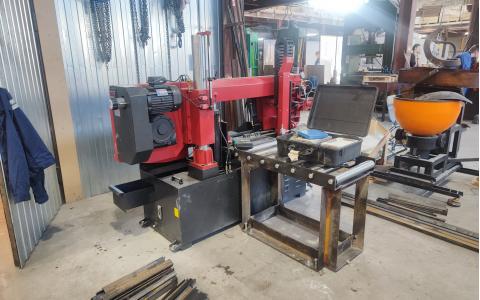
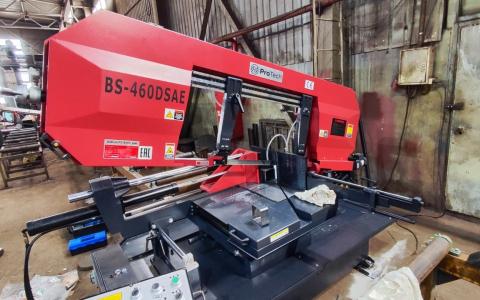
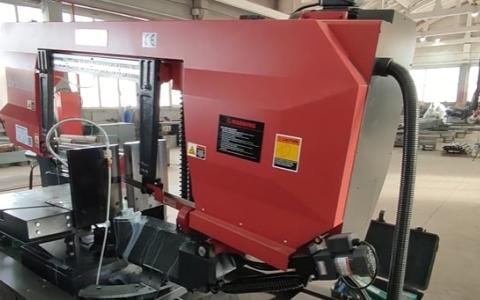
Полуавтоматический ленточнопильный станок — это оборудование для металлообработки, в котором часть операций выполняется автоматически, а часть — вручную. В подобных станках прижим заготовки, её фиксация, а также подъём и опускание пильной рамы обычно происходят с гидравлической или гидромеханической поддержкой, тогда как загрузка и выгрузка заготовки может потребовать вмешательства оператора. Благодаря этому обеспечивается устойчивый, ровный рез даже при работе с массивными металлическими балками, трубами, швеллерами или другими тяжёлыми заготовками.
Такой тип оборудования занимает промежуточное положение между полностью ручным ленточным станком и CNC-автоматом: сочетает простоту в обслуживании и относительно невысокую цену с большей мощностью и стабильностью реза. Полуавтоматическая природа управления позволяет снизить физическую нагрузку на оператора и повысить производительность по сравнению с ручными решениями, что особенно важно в условиях цеховой обработки металлопроката и сплошных заготовок.
Ключевые технические параметры — на что смотреть при выборе
При выборе полуавтоматического ленточнопильного станка критически важно учитывать максимальное сечение заготовки, которое аппарат способен распилить. Это может быть максимальная ширина, высота или диаметр (в случае труб), и именно от этого зависит, справится ли станок с заготовками. Если планируется распил массивного сплошного металлопроката — ширина и высота заготовки должны соответствовать заявленным параметрам станка. Кроме того, внимание следует уделить типу зажима: гидравлические тиски повышают стабильность фиксации, обеспечивая ровный, чистый рез даже при вибрациях или больших нагрузках. Натяжение полотна также играет ключевую роль: системы, позволяющие точно регулировать натяжение, продлевают срок службы пильного полотна и предотвращают его перекос.
Важен механизм подъёма и опускания рамы: гидроподъём обеспечивает плавность, стабильность и минимизирует износ деталей, что особенно важно при частой смене заготовок и интенсивной работе. Скорость резания, подача и возможности регулировки подачи — ещё один фактор, который влияет на качество и скорость распила. Предпочтительно, чтобы станок позволял менять скорость движения полотна и подачи. Это дает гибкость при работе с различными марками стали и профилем. Наконец, если рассчитываем на продолжительную и надёжную работу, стоит оценить наличие системы охлаждения (СОЖ), удобство замены полотна, защиту рабочей зоны и эргономику обслуживания — всё это влияет на удобство эксплуатации и долговечность станка.
В мастерских и небольших цехах, где часто выполняются резы труб, профильного проката, иногда нестандартных заготовок, такой станок обеспечивает баланс между функциональностью и экономичностью. В целом, полуавтоматические ленточнопильные станки применимы там, где требуется регулярный, качественный рез металла без затрат на высокотехнологичный CNC-комплекс, но с гораздо большей эффективностью, чем у полностью ручных станков.
Как проходит рабочий цикл?
После установки заготовки оператор задаёт режим и запускает цикл. Тиски фиксируют металл, пильная рама выполняет рабочий ход с заданной подачей, после окончания реза возвращается в исходное положение, а зажим освобождает заготовку. Для следующего реза оператор перемещает материал на требуемую длину и повторно запускает цикл. Именно отсутствие автоматической подачи заготовки отличает типичный полуавтоматический станок от полностью автоматического.
| Операция / параметр | Полуавтоматический | Автоматический |
|---|---|---|
| Установка заготовки | Оператор | Оператор или загрузочное устройство |
| Зажим заготовки | Гидравлический | Автоматический |
| Рабочий ход пильной рамы | Автоматизированный гидравлический цикл | Автоматический |
| Возврат пильной рамы | Автоматический | Автоматический |
| Подача заготовки на следующий рез | Оператор | Автоматическая |
| Рациональная область применения | Единичное и серийное производство | Серийная и массовая резка |
Как выбрать полуавтоматический ленточнопильный станок
| Производственная задача | На что обратить внимание при выборе |
|---|---|
| Резка труб и профиля | Диапазон углового реза, удобство поворота рамы, регулировка скорости полотна. |
| Резка сплошного проката | Жёсткость конструкции, ширина полотна, мощность привода и стабильность подачи рамы. |
| Крупные и тяжёлые заготовки | Колонная конструкция, увеличенная зона резания, надёжность зажима и рольгангов. |
| Изготовление металлоконструкций | Возможность резки под 45° и 60°, рабочий диапазон для прямоугольного и профильного проката. |
| Мелкосерийное производство | Быстрый гидравлический цикл, удобная переналадка и простое изменение режимов. |
| Работа с разными марками стали | Регулировка скорости полотна, подачи и эффективная система подачи СОЖ. |
Когда имеет смысл выбрать полуавтоматический станок?
Полуавтоматический ленточнопильный станок подойдет, если на участке регулярно меняются размеры или типы заготовок, а оператору не требуется постоянно управлять движением пильной рамы вручную. Если необходимо непрерывно выполнять большую серию одинаковых резов заданной длины, более производительным решением будет автоматический станок с системой подачи материала.
Купить полуавтоматический ленточнопильный станок по металлу
В каталоге «ПроТехнологии» представлены полуавтоматические ленточнопильные станки ProTech маятникового, колонного и вертикального типа для резки труб, профиля, балок и сплошного проката. Подбор модели выполняется по максимальному сечению заготовки, требуемому диапазону углового реза, размеру пильного полотна, мощности привода и планируемой производительности. При выборе оборудования можно сопоставить технические характеристики моделей, уточнить цену и наличие, а также подобрать станок под конкретную номенклатуру заготовок.
Вопросы и ответы
Когда стоит перейти с ручного ленточнопильного станка на полуавтоматический?
Переход оправдан, когда увеличивается количество резов за смену и ручные операции начинают ограничивать производительность участка. Например, полуавтоматические станки ProTech BS-350AR и BS-500DSA1 сокращают участие оператора в рабочем цикле за счёт механизации отдельных операций. При этом позиционирование заготовки на следующую длину обычно остаётся за оператором, поэтому для крупных однотипных партий стоит рассмотреть автомат.
Чем колонный ленточнопильный станок отличается от маятникового?
У маятникового станка пильная рама опускается по дуге, а у колонного перемещается по направляющим. Колонная конструкция обеспечивает более стабильное направление движения полотна, что особенно важно при резке крупных сплошных заготовок. Например, максимальный диаметр колонного ленточнопильного станка ProTech BS-360A — 360 мм, а маятникового ProTech BS-500DSA — до 530 мм.
Почему полуавтоматический ленточнопильный станок режет с отклонением от перпендикулярности?
Причинами могут быть износ направляющих, неправильное натяжение полотна, чрезмерная подача или недостаточная фиксация заготовки. При появлении отклонений необходимо проверить геометрию установки пильной рамы, состояние полотна и настройки режима резания. Своевременная диагностика позволяет устранить причину брака и восстановить стабильность резки.